
2PACz边缘钝化:BC电池效率提升0.8–1个百分点
背接触(BC)太阳能电池将正、负电极集中布置在电池背面,减少了正面金属栅线的遮光损失。电池切割是组件制造中的常见工序,但切割形成的边缘缺陷可能增加载流子复合。实验发现,异质结背接触(HBC)电池切割后短路电流密度(Jsc)明显下降,其变化与TOPCon和硅异质结(SHJ)电池存在差异。美能在线非接触式IV测试仪,无损、零耗材、毫秒级测速,适配BC/无主栅,一次测出IV/EQE/PL多维参数。
本研究结合器件测试和Quokka 3模拟,分析切割边缘复合与载流子输运路径的关系,并采用2PACz自组装单分子层(SAM)进行边缘钝化。处理后,HBC电池的Jsc和填充因子(FF)得到改善,绝对光电转换效率提高0.8–1个百分点。
实验方法
研究选取TOPCon、SHJ和HBC三种晶硅太阳能电池进行对比。TOPCon电池尺寸为182 × 182 mm,厚度160 μm;SHJ电池尺寸为166 × 166 mm,厚度160 μm;HBC电池尺寸为166 × 166 mm,厚度150 μm。
电池采用热激光分离(TLS)工艺切割。激光波长为1060 nm,功率70 W,频率135 kHz,脉冲宽度2000 ns。切割前,先在路径起点和终点加工3–5 mm长的引导槽,再利用激光局部加热硅片,并通过冷却喷雾形成温度梯度,使硅片沿预定轨迹断裂。切割速度为600 mm/s,完成后在100 ℃条件下热干燥。为避免激光直接损伤结区,SHJ和HBC电池的受光面朝上放置,TOPCon电池则以非受光面朝上放置。
研究通过改变切割后的电池尺寸,考察不同切割损伤程度下的器件性能。切割损伤因子K定义为新产生的切割边缘面积与电池总表面积之比:
K=Sedge / Stotal
电池电流–电压(I–V)参数在标准测试条件下测量,采用AM 1.5G光谱,光强100 mW/cm²,温度25 ℃。
边缘钝化使用2PACz材料。将2PACz粉末溶解于甲醇中,磁力搅拌4小时,配制成浓度为2 mg/mL的溶液。切割后,将溶液直接涂覆在HBC电池新暴露的边缘,处理在室温、非真空条件下进行,无需额外后处理。
不同电池结构的切割性能变化
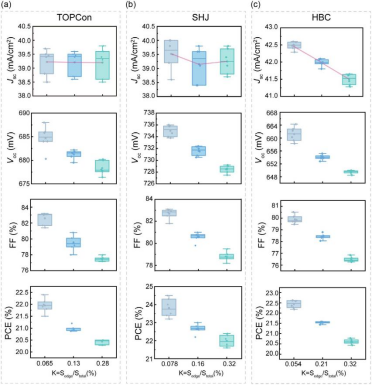
随着切割损伤因子K增加,(a) TOPCon、(b) SHJ和(c) HBC太阳能电池各项光伏参数的变化
随着切割损伤因子K增加,TOPCon、SHJ和HBC电池的开路电压(Voc)、填充因子(FF)和光电转换效率(PCE)均呈下降趋势,说明新增切割边缘会加剧器件复合损失。
三种电池的Jsc变化并不相同。TOPCon和SHJ电池的Jsc基本保持稳定,HBC电池则随K增加而明显下降,切割边缘面积比例越大,电流损失越明显。这表明HBC结构对切割边缘缺陷更加敏感,切割损伤会直接影响其载流子收集。
边缘复合与切割损失模拟
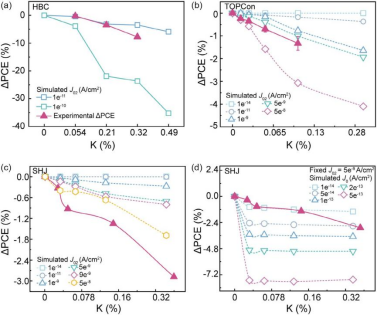
在不同边缘复合饱和电流密度J02条件下,分别模拟(a) HBC、(b) TOPCon和(c) SHJ太阳能电池的光电转换效率损失(ΔPCE)随切割损伤因子K的变化,并与实验结果进行比较。(d) 固定J02、改变SHJ电池的体饱和电流密度J0,并将模拟结果与实验结果进行比较
研究采用器件级模拟,分析边缘复合饱和电流密度(J02)和切割损伤因子K对PCE损失的影响。对于HBC和TOPCon电池,当模拟结果与实验数据较为吻合时,J02分别约为10-11 A/cm²和10-9 A/cm²。HBC电池对应的J02明显更低,说明其对边缘复合更加敏感。
SHJ电池的模拟结果与实验数据存在差异。研究将J02固定为5 X 10⁻⁹ A/cm²,改变电池正、背面的体饱和电流密度(J0),测试范围为1 X 10-14至5 X 10-13 A/cm²。当J0为1 X 10-14 A/cm²时,模拟与实验结果吻合较好。结合能量损失分析,研究认为SHJ电池的PCE损失主要与切割造成的非晶硅钝化层损伤有关,切割损伤因子K增加时,钝化性能下降、J0增大。边缘复合也可能产生影响,但并非唯一原因。
HBC和TOPCon电池的模拟曲线无法在整个切割范围内完全拟合实验结果。研究据此推测,随着切割持续进行,边缘复合饱和电流密度J02可能进一步增加。
不同结构对边缘复合的响应
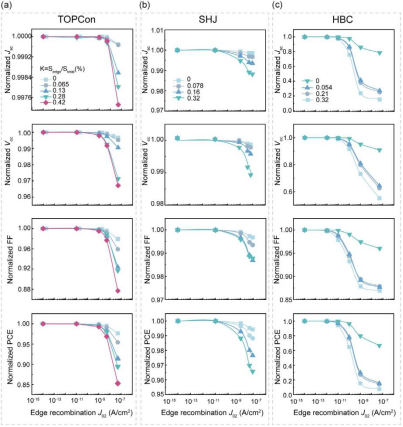
随着边缘复合饱和电流密度J02增加,(a) TOPCon、(b) SHJ和(c) HBC太阳能电池各项光伏参数的模拟变化
在标准单倍太阳光照射模拟中,TOPCon和SHJ电池在J02不超过1 X 10⁻⁹ A/cm²时,Jsc、Voc和FF基本保持稳定;当J02继续增大,器件性能才开始下降。HBC电池的响应更为敏感,当J02超过约1 X 10-11 A/cm²时,输出性能便出现明显下降。
固定J02并增加K时,三种结构的Jsc、Voc和FF均会降低。在J02为10-11 A/cm²的条件下,K增加对HBC电池各项参数的影响尤其明显,TOPCon和SHJ电池的变化相对较小。模拟结果说明,边缘复合强度和切割边缘面积比例共同影响器件损失,其中HBC电池的容忍度最低。
载流子输运路径与边缘损失
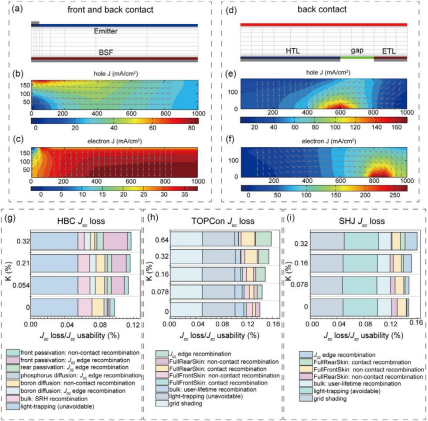
(a) 正面接触(FRC)电池模拟结构示意图;(b)、(c) 分别为FRC电池在最大功率点(MPP)下空穴和电子的运动方向;(d) 背接触(BC)电池模拟结构示意图;(e)、(f) 分别为BC电池在最大功率点下空穴和电子的运动方向;(g) HBC、(h) TOPCon和(i) SHJ电池的短路电流密度(Jsc)损失
二维载流子输运模拟揭示了正面接触与背接触结构对边缘缺陷的不同响应。对于n型正面接触(FRC)结构,空穴主要横向移动至正面栅线,再向发射极输运,垂直距离小于200 μm;电子则穿过约180 μm厚的硅片到达背面接触。载流子在距离光生位置较近的区域完成分离和收集,切割边缘缺陷与少数载流子输运路径的交叠较少。
背接触结构将载流子选择性接触区域布置在电池背面。前表面产生的空穴需要横向输运约2.2 mm,才能到达背面的空穴传输层(HTL)指状电极;位于HTL上方的电子则需要到达背面的电子传输层(ETL)。交指电极节距决定了载流子的横向输运距离,部分路径达到毫米量级。切割边缘与这些输运路径相交时,边缘缺陷会增加载流子复合,降低电流收集效率。
排除金属栅线遮挡及其他光学损失后,模拟显示,三种电池均存在Jsc损失,但HBC电池的损失随K增加更加明显,TOPCon和SHJ电池的变化相对较小。这与实验测得的电流变化趋势一致。
2PACz边缘钝化效果
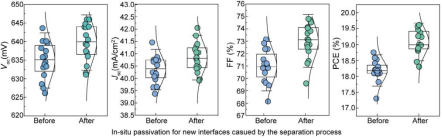
HBC太阳能电池边缘钝化处理前后各项器件参数的箱线统计图
研究将2PACz溶液涂覆在HBC电池切割后新暴露的边缘,以降低边缘复合。器件测试显示,钝化后HBC电池的Jsc、FF和PCE均得到改善。以3 × 3 cm² HBC电池为例,Jsc最高达到42.0 mA/cm²,绝对转换效率提高0.8–1个百分点。论文还报告,经过120小时监测,钝化后的电池和组件均表现出较好的效率稳定性,衰减较小。
载流子电流密度模拟进一步比较了钝化前后的输运状态。未钝化时,SHJ电池边缘和角部的电子电流密度约为100 mA/cm²,空穴电流密度在电池表面约为400 mA/cm²;TOPCon电池边缘电子电流密度热点约为10 mA/cm²,边界附近空穴电流密度约为100 mA/cm²。HBC电池呈现明显的输运不对称:电子电流集中在一侧边缘,空穴电流集中在另一侧边缘,两者局部电流密度均约为100 mA/cm²。
SAM钝化后,模拟中的边缘复合受到抑制,三种结构的电子和空穴电流密度分布趋于均匀。HBC电池原有的边缘电流集中现象和载流子输运不对称得到缓解,表明边缘钝化有助于改善背接触结构中的载流子收集。
热激光分离对不同晶硅电池结构的影响存在差异。TOPCon和SHJ电池的Voc、FF和PCE随切割损伤因子K增加而下降,但Jsc变化较小。HBC电池由于载流子需要沿背面横向输运,对边缘复合更加敏感,Jsc随切割边缘面积比例增加而明显下降。实验与Quokka 3模拟表明,背接触结构较长的载流子输运路径更容易受到切割边缘缺陷影响。对于SHJ电池,切割造成的非晶硅钝化层损伤也是PCE下降的重要原因。研究采用室温、非真空工艺,将2PACz用于HBC电池切割边缘钝化。处理后,器件Jsc和FF得到改善,绝对转换效率提高0.8–1个百分点。该方法为降低背接触硅太阳能电池的切割损失提供了可行的边缘处理方案。
美能在线非接触式IV测试仪
联系电话:400-0086-690
美能在线非接触式IV测试仪采用激光 / LED 光源激发、光学成像与光谱采集,无需探针建立电接触,减少接触压力与磨损影响,适配薄片及不同电池片类型,降低机械损伤风险.
ü 毫秒级测量:消除机械动作耗时,匹配高速产线,产能倍数级释放
ü 绝对零接触:适配超薄片、无主栅、BC电池等先进结构,无损伤、无耗材
ü 全路线兼容:PERC / TOPCon / HJT / BC等
ü 五维数据同步采集:IV + EQE + SR + Re + PL
美能在线非接触式IV测试仪,重新定义高效电池检测标准。零物理接触彻底杜绝隐裂与污染风险,毫秒级超高效吞吐完美匹配产线节拍,高精度测试数据为工艺优化提供可靠依据,同时大幅降低运维与耗材成本。无需在“品质”与“效率”间权衡,这是高效电池量产检测的理想之选。
原文参考:Understanding Current Changes of Back-Contact Silicon Solar Cells After a Separation Step
*特别声明:本账号所发布的原创及转载文章,仅用于学术分享和传递行业相关信息。未经授权,不得抄袭、篡改、引用、转载等侵犯本账号相关权益的行为。文章内容仅供参考,如涉及版权问题,请及时联系我司进行删除。


